Artykuł sponsorowany
Jak frezowanie wstępne i docisk decydują o krawędzi płyt laminowanych
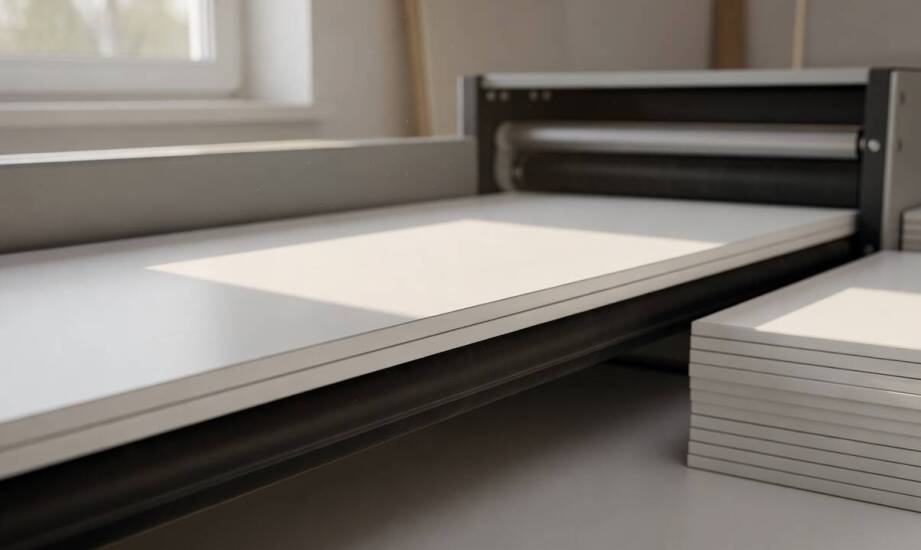
Przy obróbce płyt laminowanych nawet starannie dobrany system klejowy nie zawsze gwarantuje oczekiwany rezultat końcowy. Na gotowych elementach meblowych często pojawiają się nieestetyczne odpryski, widoczne szczeliny spoiny lub podniesiona krawędź nałożonego obrzeża. Problemy te wynikają najczęściej z niedostatecznego przygotowania struktury krawędzi płyty wiórowej bądź niewłaściwego prowadzenia detalu podczas samej aplikacji materiału wykończeniowego. Rozwiązaniem większości tych trudności jest weryfikacja i kalibracja poszczególnych stref obróbczych.
Jak frezowanie wstępne i docisk wpływają na jakość krawędzi?
Frezowanie wstępne usuwa cienką warstwę z krawędzi płyty wiórowej lub MDF z laminatem, tworząc gładką i prostą powierzchnię przed nałożeniem obrzeża. Agregaty z diamentowymi frezami pracującymi przeciwbieżnie przy 12 000 obr./min skutecznie usuwają mikrowykruszenia powstałe wcześniej podczas cięcia formatki na pilarce. Głębokość frezowania, regulowana z dokładnością do 0,1 mm, pozwala precyzyjnie dostosować cały proces do grubości użytego laminatu oraz specyfiki samej płyty. Taki zabieg sprawia, że obrzeże przylega bezpośrednio do jednolitego podłoża o nienaruszonej strukturze, co znacząco ogranicza ryzyko ułamań podczas dalszej eksploatacji mebla.
Stabilne prowadzenie elementu i odpowiedni docisk decydują o pełnym przyleganiu obrzeża na całej wyklejanej długości. Rolki dociskowe wywierają nacisk rzędu 3–5 kg/cm² lub 0,4–0,6 MPa, a masywna górna belka z synchronicznym pasem dba o utrzymanie płyty w stałej pozycji bez ryzyka jej przesunięcia. Szczególnie przy cienkich laminatach i krótkich odcinkach, gdzie minimalna długość elementu wynosi około 150 mm, konieczne jest zastosowanie precyzyjnego systemu prowadzenia. Prawidłowo skalibrowana strefa docisku, z rolką główną i mniejszymi rolkami pomocniczymi, zapobiega falowaniu materiału i gwarantuje równomierne rozprowadzenie spoiwa na całej wysokości formatki.
Temperatura kleju, czas otwarty i diagnostyka gotowych detali
Temperatura kleju oraz jego czas otwarty wpływają w sposób bezpośredni na ostateczną przyczepność obrzeża do laminowanej krawędzi. Klej typu EVA topnieje zazwyczaj w zakresie 130–150 stopni Celsjusza i wiąże w zaledwie 3–5 sekund, pozwalając na szybką obróbkę wykańczającą. Klej poliuretanowy (PUR) wymaga niższych temperatur rzędu 110–130 stopni Celsjusza. Zapewnia on mocne wstępne wiązanie w 15–30 sekund, z całkowitym chemicznym utwardzeniem następującym po 24–48 godzinach. Zbyt niska temperatura robocza ogranicza penetrację spoiwa w pory płyty wiórowej, natomiast zbyt wysoka powoduje utlenianie i utratę właściwości spajających. Standardowe okleinowanie z użyciem kleju EVA sprawdza się doskonale przy meblach biurowych i pokojowych, podczas gdy zastosowanie kleju PUR gwarantuje najwyższą odporność na wilgoć oraz wysokie temperatury.
Na gotowym detalu meblowym źródło ewentualnego problemu rozpoznaje się po charakterystycznych objawach fizycznych. Mikrowykruszenia laminatu wskazują na niewystarczające frezowanie wstępne lub zużyte narzędzia skrawające. Prześwity spoiny i widoczna warstwa kleju wynikają przeważnie z niedostatecznego nacisku rolek dociskowych lub zbyt krótkiego czasu otwartego nałożonego spoiwa. Łatwe podważanie obrzeża ujawnia z kolei słabe przyleganie bazowe, spowodowane błędami temperaturowymi lub niestabilnym prowadzeniem wzdłuż maszyny. Systematyczna kontrola tych wskaźników bezpośrednio na linii produkcyjnej pozwala szybko zidentyfikować parametry techniczne wymagające natychmiastowej korekty.
Jako polski dystrybutor maszyn austriackiego producenta, firma OTT Polska dostarcza powtarzalne rozwiązania dla nowoczesnych zakładów stolarskich. Oferowane w naszym portfolio okleiniarki do płyt laminowanych wykorzystują autorski system klejowy Combimelt. Moduł ten odpowiada bezpośrednio za trwałe, szczelne i precyzyjne nanoszenie klejów z grupy EVA oraz PUR, co skutecznie eliminuje problem pustych spoin i dba o estetykę wykończenia krawędzi. Stosowane technologie aplikacyjne pozwalają na stabilną pracę w warsztatach z produkcją jednostkową, jak i dużych zakładach wytwarzających meble skrzyniowe na szeroką skalę.
Trwałość krawędzi w płytach laminowanych zależy od ścisłej zgodności przygotowania formatki, aplikacji spoiwa i strefy docisku z konkretnym materiałem drewnopochodnym. Precyzyjne ustawienia agregatów frezujących, rygorystyczna kontrola zużycia narzędzi oraz właściwa temperatura pracy stacji klejowej minimalizują ryzyko powstawania wad wizualnych. Nowoczesne parki maszynowe wyposażone w stabilne systemy transportu i modułowe aplikatory pozwalają osiągnąć estetyczne rezultaty odporne na intensywną eksploatację.
Kategorie artykułów
Polecane artykuły
Jak wirtualne lekcje hiszpańskiego mogą stymulować rozwój dziecka?
Wirtualne lekcje hiszpańskiego dla dzieci zdobywają popularność wśród rodziców pragnących rozwijać umiejętności językowe swoich pociech w przyjazny sposób. Nowoczesne technologie umożliwiają naukę w komfortowym otoczeniu, co sprzyja zaangażowaniu i motywacji najmłodszych uczniów. Kursy online są dos
Jak przygotować posesję do wizyty firmy zajmującej się wywozem nieczystości?
Odpowiednie przygotowanie terenu przed wizytą specjalistów od wywozu szamba ma istotne znaczenie dla efektywności i bezpieczeństwa całego procesu. Dbanie o ten aspekt przynosi korzyści zarówno mieszkańcom, jak i przedsiębiorstwom. Dzięki starannemu przygotowaniu można uniknąć nieprzewidzianych probl